

Enjeksiyon kalıbı
Enjeksiyon Kalıbı Nedir?
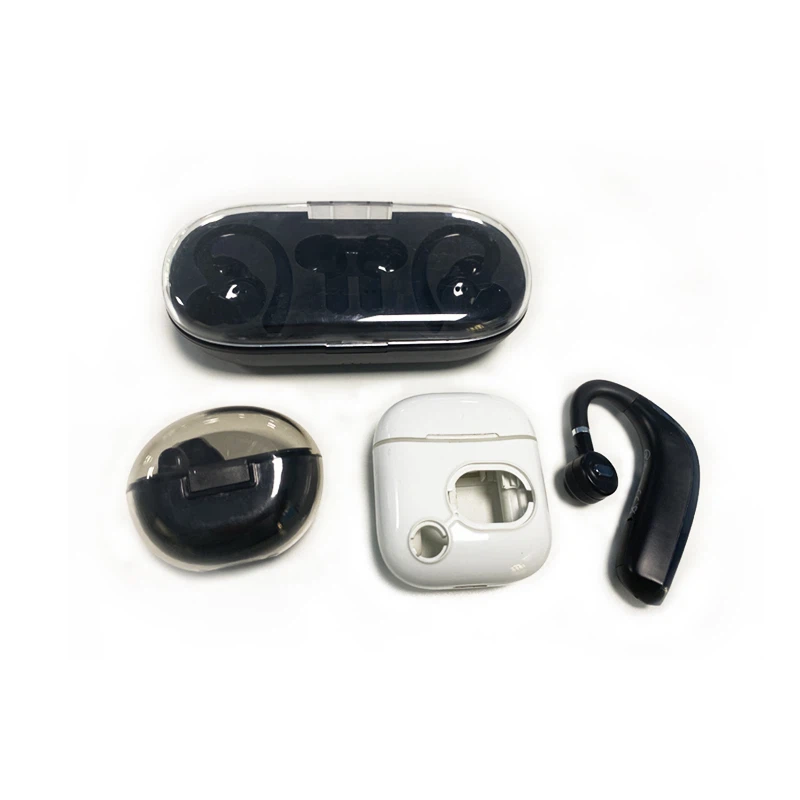
Enjeksiyon kalıbı, erimiş plastiği bir kalıp boşluğuna enjekte ederek plastik parçalar üretmek için kullanılan bir araçtır. Kalıp, parçanın şeklini oluşturmak üzere bir araya getirilen boşluk ve çekirdek adı verilen iki yarıdan oluşur. Plastik bir geçit aracılığıyla boşluğa enjekte edilir ve daha sonra soğutulup katılaştırılarak son parça oluşturulur.
Neden Bizi Seçmelisiniz?
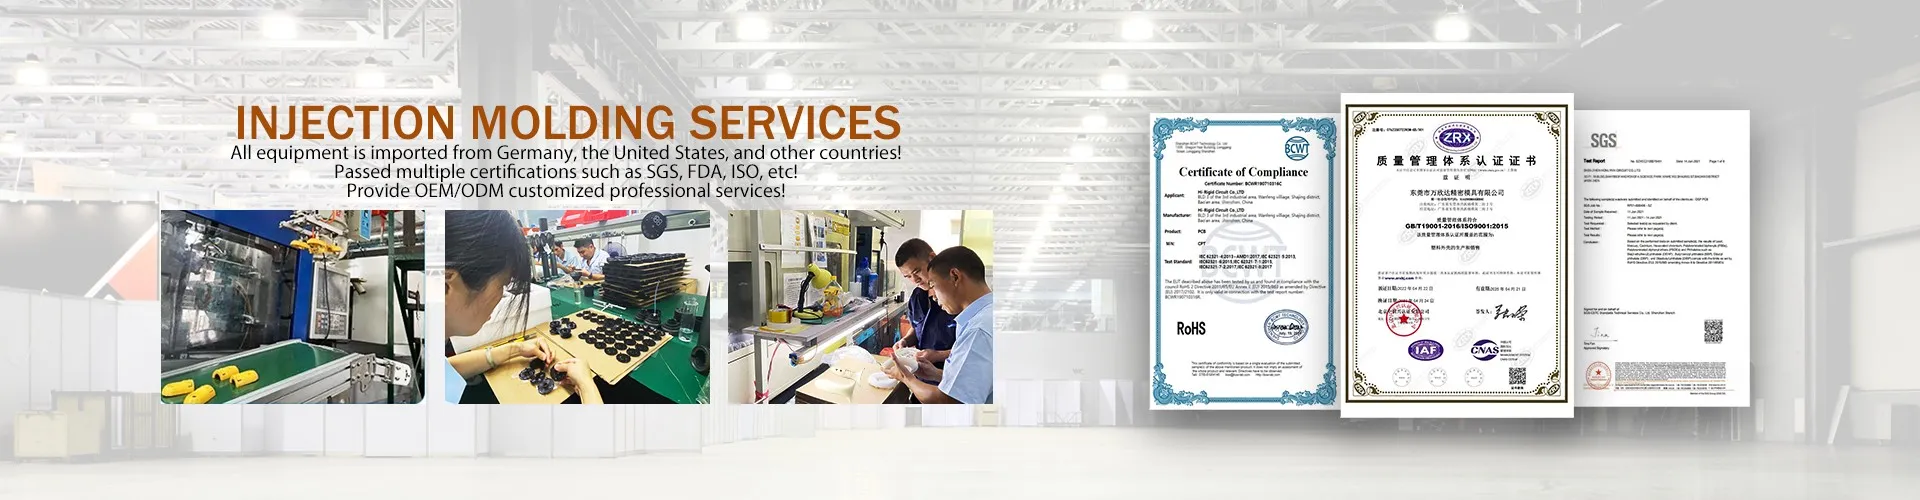
Profesyonel takım:Şirketimiz, mühendislik plastiği endüstrisinde 15 yılı aşkın teknik uzmanlığa ve zengin üretim, tasarım, araştırma ve geliştirme deneyimine ve teknik yeteneklere sahip profesyonel bir mühendis ve satış ekibine sahiptir.
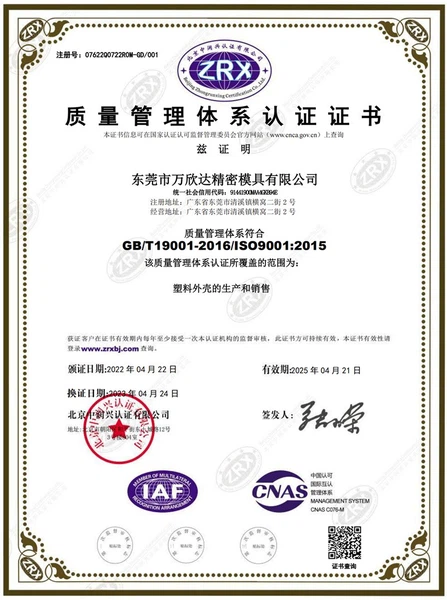
Gelişmiş Ekipman:Nisan 2022'de ISO kalite yönetim sistemini elde eden eksiksiz bir verimli üretim ekipmanı ve gelişmiş CNC takım tezgahları setimiz var. Elektronik ürün endüstrisinde araştırma ve üretim alanında zengin deneyim geliştirdik ve biriktirdik.
Özelleştirilmiş hizmetler:Müşterilerimizin hedeflerini ve isteklerini dinliyoruz ve bu nedenle özelleştirilmiş çözümler sunuyoruz.
Kalite kontrol:Üretim sürecini izleyecek, ürünleri denetleyecek ve nihai ürünün gerekli kalite seviyesi standartlarını, yönergelerini ve spesifikasyonlarını karşıladığından emin olacak profesyonel personelimiz var.


Enjeksiyon Kalıbının Faydaları
1. Uygun Maliyetli
Enjeksiyon kalıplama oldukça verimli ve uygun maliyetli bir üretim sürecidir. Parçaların seri üretimine imkan vererek diğer imalat yöntemlerine göre daha ekonomik olmasını sağlar. Üretilen parça sayısı arttıkça parça başına maliyet önemli ölçüde azalır.
2. Tasarım Esnekliği
Enjeksiyon kalıplama mükemmel tasarım esnekliği sunar. Karmaşık şekilleri ve karmaşık ayrıntıları kolaylıkla üretebilir. Bu, tasarımcıların benzersiz özelliklere ve işlevlere sahip ürünler yaratmasına olanak tanır. Birden fazla malzemeyi, rengi ve kaplamayı birleştirme yeteneği, tasarım olanaklarını daha da geliştirir.
3. Yüksek Hassasiyet ve Tutarlılık
Enjeksiyon kalıplama, parçaların üretiminde yüksek hassasiyet sağlar. Kalıplar, tutarlı boyutlara ve ayrıntılara sahip parçalar üretmek için hassas bir şekilde işlenir. Bu, tekdüzeliği garanti eder ve ürün kalitesindeki farklılıkları ortadan kaldırarak işlevsel ve güvenilir son ürünler sağlar.
4. Hızlı Geri Dönüş
Enjeksiyon kalıplama, hızlı geri dönüş süresi sağlayan hızlı bir işlemdir. Kalıplar kurulduktan sonra üretim döngüsü verimli hale gelir ve parçaların hızlı üretimine olanak tanır. Bu, özellikle sıkı proje teslim tarihlerinin karşılanması veya hızla değişen pazar taleplerinin karşılanması açısından faydalıdır.
5. Malzeme Çeşitliliği
Enjeksiyon kalıplama, plastikler, metaller ve elastomerler dahil olmak üzere çok çeşitli malzemeleri destekler. Bu çok yönlülük, üreticilerin belirli bir uygulama için en uygun malzemeyi seçmesine olanak tanır. Farklı malzemeler, mukavemet, esneklik, ısı direnci ve daha fazlası gibi çeşitli özellikler sunarak enjeksiyon kalıplamayı çeşitli endüstriler ve ürünler için uygun hale getirir.
6. Minimum Atık
Enjeksiyon kalıplama, fazla malzeme yeniden kullanılabildiğinden minimum atık üretir. Bu, malzeme maliyetlerini azaltır ve çevresel etkiyi en aza indirir. Ek olarak, kalıplama işleminin hassas kontrolü, üretim sonrası düzeltme ve sonlandırma ihtiyacını azaltarak atık oluşumunu daha da azaltır.
7. Geliştirilmiş Ürün Gücü
Enjeksiyon kalıplama işlemi son derece dayanıklı ve güçlü parçaların oluşturulmasına olanak tanır. Üretilen bileşenler, yüksek çekme mukavemeti, darbe direnci ve boyutsal kararlılık dahil olmak üzere mükemmel mekanik özelliklere sahiptir. Bu, enjeksiyon kalıplamayı sağlam ve güvenilir ürünler gerektiren uygulamalar için ideal hale getirir.
8. Ölçeklenebilirlik
Enjeksiyon kalıplama oldukça ölçeklenebilir olduğundan hem küçük hem de büyük ölçekli üretime uygundur. Kalıplar geliştirildikten sonra üretim süreci aynı parçaları üretecek şekilde kolayca kopyalanabilir. Bu ölçeklenebilirlik, üretim hacminden bağımsız olarak tutarlı kalite ve maliyet verimliliği sağlar.
9. Azalan İşçilik Maliyetleri
Diğer üretim teknikleriyle karşılaştırıldığında enjeksiyon kalıplama minimum işçilik gerektirir. İşlemlerin çoğunu makineler gerçekleştirerek süreç otomatikleştirilmiştir. Bu, işçilik maliyetlerini azaltır, üretkenliği optimize eder ve insan hatası riskini ortadan kaldırarak daha yüksek verimlilik ve daha düşük üretim maliyetleri sağlar.
Enjeksiyon Kalıp Çeşitleri


Açık boşluklu kalıp:Bu tip enjeksiyon kalıbının tek bir boşluğu vardır, bu da aynı anda tek bir parçanın oluşturulmasına olanak sağlar. Sınırlı bir üretim miktarı gerektiğinde veya parça karmaşıklığının yüksek olduğu durumlarda yaygın olarak kullanılır. Açık boşluklu kalıplar aynı zamanda prototipler veya küçük üretim çalışmaları için de uygundur.
Çok Boşluklu Kalıp:Çok gözlü kalıplar, açık gözlü kalıplardan farklı olarak birden fazla parçanın aynı anda üretilmesine olanak sağlayan çok sayıda boşluktan oluşur. Bu tip kalıp, verimliliği arttırdığı ve parça başına üretim maliyetlerini düşürdüğü için yüksek hacimli üretim için idealdir.
Aile Kalıbı:Bir aile kalıbı, aynı anda farklı parçalar üreten birden fazla boşluktan oluşur. Birbiriyle ilişkili veya bir araya getirilmiş farklı parçaların oluşturulmasına olanak tanıyarak daha yüksek verimlilik sağlar ve birden fazla kalıp ihtiyacını azaltır.
Sıcak Yolluk Kalıbı:Sıcak yolluk kalıbında, yolluk sistemi (erimiş plastiği boşluklara ileten geçit) sürekli olarak ısıtılır. Bu, plastiğin yollukta katılaşması ihtiyacını ortadan kaldırarak israfı ve döngü süresini azaltır. Sıcak yolluk kalıpları genellikle yüksek hacimli üretim için kullanılır.
Soğuk Yolluk Kalıbı:Soğuk yolluk kalıbındaki yolluk sistemi ısıtılmaz, bu da yolluktaki plastiğin katılaşmasına neden olur. Katılaşan malzeme daha sonra parçayla birlikte dışarı atılır ve atık oluşur. Soğuk yolluk kalıpları, düşük hacimli üretim için veya birden fazla reçine veya rengin kullanılması gerektiğinde uygundur.
Kalıp Ekle:Insert kalıplama, metal eklentiler veya kalıplanmış plastik parçalar gibi önceden şekillendirilmiş bileşenlerin enjeksiyondan önce kalıba yerleştirilmesini içerir. Bu süreç, ek işlevlere veya geliştirilmiş dayanıklılığa sahip parçaların oluşturulmasına olanak tanır.
Aşırı kalıplama:Overmolding, birden fazla malzemeyi veya rengi tek bir parçada birleştirmek için kullanılır. Bir malzemenin önceden kalıplanmış bir parça üzerine kalıplanmasını, katmanlı veya kapsüllenmiş bir bileşen oluşturulmasını içerir. Overmolding genellikle tutma kolları, yumuşak dokunuşlu yüzeyler veya çok malzemeli ürünler için kullanılır.
Prototip Kalıp:Prototip kalıbı, tam ölçekli üretimden önce formlarını, uyumlarını ve işlevlerini test etmek amacıyla prototiplerin veya küçük miktarlardaki parçaların üretimi için özel olarak tasarlanmıştır. Ürün tasarımının doğrulanması ve iyileştirilmesi için uygun maliyetli bir seçenektir.
Kalıbın Sökülmesi:Bir parçanın iç veya dış dişlere ihtiyacı olduğunda sökme kalıpları kullanılır. Bu tip kalıp, parçayı kalıp göbeğinden veya boşluğundan sökerek dişli bileşenlerin oluşturulmasına olanak tanıyan bir döner mekanizma içerir.
Yığın Kalıbı:Bir yığın kalıbı birden fazla kalıp yüzeyinden veya seviyesinden oluşur ve birden fazla ayırma düzleminin oluşturulmasına olanak tanır. Bu, üretim kapasitesini artırır ve döngü süresini kısaltarak onu yüksek hacimli üretime uygun hale getirir.
Enjeksiyon Kalıp Uygulaması
Otomotiv endüstrisi:Otomotiv endüstrisi, gösterge panelleri, paneller, tamponlar ve iç kaplamalar gibi çeşitli bileşenleri üretmek için enjeksiyon kalıplarını yaygın olarak kullanıyor.
Tıbbi cihazlar:Enjeksiyon kalıplama ayrıca şırıngalar, IV kateterler ve cerrahi aletler dahil olmak üzere tıbbi cihazların üretiminde de kullanılır.
Tüketim malları:Tüketim malları endüstrisi, oyuncaklar, elektronik bileşenler ve ambalaj malzemeleri gibi ürünlerin imalatında enjeksiyon kalıplarını kullanır.
Ev aletleri endüstrisi:Beyaz eşya endüstrisi, buzdolapları, fırınlar ve çamaşır makinelerine yönelik parçalar üretmek için enjeksiyon kalıplarına güveniyor.
Elektronik ekipman:Enjeksiyon kalıpları cep telefonu, dizüstü bilgisayar, oyun konsolu gibi elektronik cihazların üretiminde kullanılmaktadır.
Ambalaj endüstrisi:Ambalaj endüstrisi yiyecek, içecek ve kişisel bakım ürünlerine yönelik şişe, kapak ve kapların imalatında enjeksiyon kalıpları kullanır.
Havacılık endüstrisi:Havacılık ve uzay endüstrisi, braketler, kapaklar ve paneller gibi bileşenlerin üretiminde enjeksiyonlu kalıplamayı kullanmaktadır.
Yapı sektörü:İnşaat sektörü boru, bağlantı parçaları ve diğer inşaat malzemelerinin üretiminde enjeksiyonlu kalıplama kullanmaktadır.
Enjeksiyon Kalıbının Malzemesi
Enjeksiyon kalıplarında en yaygın kullanılan malzeme plastiktir. Bunun nedeni çok yönlülüğü, maliyet etkinliği ve işleme kolaylığıdır. Polietilen, polipropilen, polistiren ve polivinil klorür (PVC) gibi farklı plastik türleri kullanılabilir.
Metal enjeksiyon kalıpları genellikle yüksek hacimli üretim ve karmaşık şekiller için kullanılır. Yüksek sıcaklıklara ve basınçlara dayanabilmeleri onları zorlu uygulamalara uygun hale getirir. Kullanılan yaygın metal malzemeler arasında alüminyum, çelik ve bakır alaşımı bulunur.
Seramik enjeksiyon kalıpları mükemmel ısı direnci ve dayanıklılığıyla bilinir. Yüksek sıcaklık ve aşındırıcı malzemeler için kullanılabilirler. Silikon karbür, zirkonyum oksit ve alüminyum oksit, enjeksiyon kalıpları için yaygın olarak kullanılan seramik malzemelerdir.
Kompozit enjeksiyon kalıpları, belirli özelliklerin elde edilmesi için farklı malzemelerin bir araya getirilmesiyle yapılır. Bu, metal ekler, cam elyafı, karbon elyafı veya diğer takviye malzemelerini içerebilir. Malzemelerin kombinasyonu kalıbın gücünü, sertliğini ve ömrünü artırır.
Kauçuk enjeksiyon kalıpları silikon veya doğal kauçuk gibi elastomerik malzemeler için kullanılır. Bu kalıplar yüksek esnekliğe ve aşınma ve yıpranmaya karşı mükemmel dirence sahiptir. Kauçuk kalıplar genellikle contalar, contalar ve diğer kauçuk bileşenlerin üretiminde kullanılır.
Cam enjeksiyon kalıpları şişe, flakon ve cam eşya gibi cam ürünleri üretmek için kullanılır. Nihai ürünün kalitesini sağlamak için bu kalıpların sıcaklık değişimlerine karşı yüksek dirence ve mükemmel yüzey kalitesine sahip olması gerekir.
Ahşap enjeksiyon kalıpları genellikle prototip oluşturma veya düşük hacimli üretim için kullanılır. Uygun maliyetlidirler ve çalışmak kolaydır. Ancak ahşap diğer malzemeler kadar dayanıklı değildir ve daha sık değiştirilmesi gerekebilir.
Balmumu enjeksiyon kalıpları, hassas döküm işleminde balmumu desenleri oluşturmak için kullanılır. Bu desenler daha sonra seramikle kaplanır ve eritilir, böylece metal parçaların dökümü için bir boşluk bırakılır. Balmumu kalıplarının hassas boyutlara ve iyi yüzey kalitesine sahip olması gerekir.
Enjeksiyon Kalıbının Bileşenleri
Kalıp Tabanı:Kalıp tabanı, kalıp düzeneğinin alt kısmıdır ve diğer bileşenler için destek ve stabilite sağlar. Genellikle çelik veya alüminyumdan yapılır ve diğer kalıp bileşenlerini yerleştirmek için çeşitli cepler ve delikler içerir.
Boşluklar ve Çekirdekler:Bunlar plastik parçanın istenilen şeklinin oluşturulmasından sorumlu ana bileşenlerdir. Boşluk, kalıbın ürünün dış yüzeyini oluşturan kısmıdır, çekirdek ise iç özellikleri oluşturur. Bu bileşenler genellikle yüksek kaliteli çelikten yapılır ve doğru ve tekrarlanabilir kalıplama sağlamak için hassas şekilde işlenir.
Sprue ve Koşucular:Yolluk, erimiş plastiğin enjeksiyon kalıplama makinesinden kalıp boşluğuna aktığı bir kanaldır. Taşıyıcılar, plastiği birden fazla boşluğa veya göbek ek parçasına dağıtan ek kanallardır. Kalıbın eşit şekilde doldurulmasına ve uygun soğutmanın sağlanmasına yardımcı olurlar. Bu bileşenler tipik olarak kalıp bakımını kolaylaştırmak için kolayca çıkarılabilecek şekilde tasarlanmıştır.
İtici Sistemi:Ejektör sistemi, kalıplanmış parçanın soğuyup katılaştıktan sonra kalıptan çıkarılmasından sorumludur. Parçayı boşluğun veya göbeğin dışına iten ejektör pimleri veya manşonlardan oluşur. Bazı durumlarda kalıp düzeneğinin tamamını serbest bırakmak için çıkarma plakaları veya sıyırma plakaları kullanılabilir.
Soğutma sistemi:Soğutma sistemi, plastik malzemenin uygun şekilde katılaşması ve daha hızlı çevrim süreleri için çok önemlidir. Tipik olarak kalıp düzeneği boyunca stratejik olarak yerleştirilmiş soğutma kanalları veya su hatlarından oluşur. Soğutma ortamı bu kanallar arasında dolaşarak ısıyı uzaklaştırır ve parçanın soğuma süresini azaltır.
Havalandırma Sistemi:Enjeksiyon işlemi sırasında hava veya gazların kalıp boşluğundan kaçmasına izin vermek için havalandırma önemlidir. Kalıplanmış parça yüzeyinde boşlukları, yanmaları veya diğer kusurları önler. Havalandırma, kalıptaki havalandırma delikleri, oluklar veya mikro delikler gibi özel tasarım özellikleriyle sağlanabilir.
Kılavuz Sistemleri:Kılavuz sistemleri, kalıplama işlemi sırasında kalıp bileşenlerinin hassas hizalanmasını ve hareket etmesini sağlar. Kalıbın açılıp kapanmasını kontrol eden ve parçanın çıkarılmasına yardımcı olan kılavuz pimleri, burçları, kaydırıcıları veya kaldırma mekanizmalarını içerirler.
Kalıp Ekleri ve Değiştirilebilir Bileşenler:Kalıp eklentileri, tüm kalıp düzeneğini değiştirmeye gerek kalmadan özellikler eklemek veya kalıbın belirli alanlarını değiştirmek için kullanılır. Esneklik ve maliyet tasarrufu sağlarlar. Değiştirilebilir boşluklar veya maçalar gibi değiştirilebilir bileşenler, aynı kalıp tabanında farklı parça tasarımları veya boyutları üretmek için kullanılır.
Genel Güvenlik Gereksinimi Kontrol Listesi Enjeksiyon Kalıbı


1. Kişisel Koruyucu Ekipman (KKD)
Enjeksiyon kalıbının yakınında çalışan tüm çalışanlar, koruyucu gözlükler, eldivenler ve koruyucu giysiler de dahil olmak üzere uygun KKD giymelidir.
KKD'nin iyi durumda olduğundan ve düzgün şekilde takıldığından emin olun.
Çalışanlara KKD'nin doğru kullanımı ve bakımı konusunda düzenli olarak eğitim verin.
2. Çalışma Ortamı
Kayma, takılma ve düşmeleri önlemek için çalışma alanınızı temiz ve düzenli tutun.
Çalışma alanının iyi aydınlatıldığından ve yeterince havalandırıldığından emin olun.
Koridorları ve yürüyüş yollarını her türlü engelden uzak tutun.
Herhangi bir güvenlik tehlikesinden kaçınmak için ekipman ve makineleri düzenli olarak denetleyin ve bakımını yapın.
3. Makine Güvenliği
Çalışanlara enjeksiyon kalıplama makinelerinin güvenli kullanımı konusunda eğitim verin.
Tehlikeli hareketli parçalara erişimi önlemek için makinelerin uygun şekilde korunduğundan emin olun.
Acil durdurma butonlarını ve güvenlik kilitlerini düzenli olarak kontrol edin ve bakımını yapın.
Bakım sırasında makinenin yanlışlıkla başlatılmasını önlemek için kilitleme/etiketleme prosedürleri geliştirin ve uygulayın.
4. Malzeme Taşıma
Çalışanları ham maddelerin ve bitmiş ürünlerin güvenli kullanımı ve depolanması konusunda eğitin.
Gerilmeleri ve yaralanmaları önlemek için uygun kaldırma tekniklerini kullanın.
Düşmelerini veya takılma tehlikelerine neden olmalarını önlemek için malzemeleri güvenli bir şekilde saklayın.
Forklift ve vinç gibi malzeme taşıma ekipmanlarını düzenli olarak denetleyin ve bakımını yapın.
5. Acil Durum Hazırlığı
Tahliye planları ve kazalara ilişkin raporlama mekanizmaları da dahil olmak üzere acil durum prosedürlerini geliştirin ve tüm çalışanlara iletin.
Yangın söndürücülerin, ilk yardım çantalarının ve diğer acil durum ekipmanlarının kolayca erişilebilir olmasını ve düzenli olarak denetlenmesini sağlayın.
Çalışanların bilgilerini ve acil durumlara tepkilerini test etmek için düzenli tatbikatlar yapın.
6. Elektrik Güvenliği
Elektrik çarpmalarını veya yangınları önlemek için elektrik sistemlerini ve ekipmanlarını düzenli olarak inceleyin ve bakımını yapın.
Elektrikli ekipmanlarla çalışmaya ilişkin net yönergeler oluşturun ve uygun eğitimi sağlayın.
Çalışanları herhangi bir elektrik tehlikesini veya arızasını derhal bildirmeye teşvik edin.
7. Tehlike İletişimi
Çalışanları enjeksiyon kalıplama işlemleri ve malzemeleriyle ilişkili potansiyel tehlikeler hakkında bilgilendirmek için kapsamlı bir tehlike iletişim programı geliştirin.
Enjeksiyon kalıplama işleminde kullanılan tüm kimyasallar için Güvenlik Veri Sayfalarını (SDS) etiketleyin ve sağlayın.
Çalışanları tehlikeli maddelerin güvenli depolanması, taşınması ve imhası konusunda eğitin.
Enjeksiyon Kalıbının Çalışma Prensibi
Kalıp tasarımı:İlk adım kalıbı tasarlamaktır. Bu, üretilmesi gereken plastik bileşenin şeklinin, boyutunun ve özelliklerinin belirlenmesini içerir. Kalıp tasarımı ayrıca taslak açıları, havalandırma delikleri, soğutma kanalları ve fırlatma mekanizmaları gibi faktörlerin dikkate alınmasını da içerir.
Malzeme hazırlama:Bir sonraki aşama kalıba enjekte edilecek malzemenin hazırlanmasıdır. Tipik olarak plastik peletler kullanılır ve enjeksiyonlu kalıplama makinesinin ısıtılmış bir tamburunda eritilir. Erimiş plastik daha sonra yüksek basınç altında kalıp boşluğuna enjekte edilir.
Kalıp sıkıştırma:Malzeme enjekte edildikten sonra kalıp kapatılır ve güvenli ve hassas bir uyum sağlamak için sıkıca sıkıştırılır. Bu, nihai üründe herhangi bir sızıntı veya kusur oluşmasını önler.
Enjeksiyon işlemi:Eritilmiş plastik bir ağızlık aracılığıyla kalıp boşluğuna itilir. Boşluğu doldurur ve kalıbın şeklini alır. İstenilen kalite ve doğruluğu elde etmek için enjeksiyon basıncı ve hızı dikkatle kontrol edilir.
Soğutma ve katılaştırma:Plastik kalıba enjekte edildikten sonra şeklini koruyabilmesi için soğuması ve katılaşması gerekir. Kalıp içindeki soğutma kanalları sürecin hızlandırılmasına yardımcı olur. Soğutma süresi, bileşenin malzemesine ve boyutuna bağlı olarak değişir.
Kalıp açma ve çıkarma:Plastik katılaştığında kalıp açılır ve bileşen çıkarılır. Ejeksiyon pimleri veya plakaları, bileşeni kalıptan dışarı itmek için kullanılır. Kalıp, parçaya herhangi bir zarar vermeden kolay çıkarılabilmesi için uygun taslak açılarıyla tasarlanmalıdır.
Döngünün tekrarlanması:Üretilmesi gereken her bileşen için enjeksiyon kalıplama işleminin tamamı tekrarlanır. Enjeksiyon, soğutma, kalıp açma ve çıkarma işlemlerini içeren çevrim süresi, verimlilik ve üretkenlik açısından optimize edilmiştir.
Kalite kontrol:Enjeksiyon kalıplama prosesi boyunca, üretilen bileşenlerin belirlenen gereklilikleri karşıladığından emin olmak için kalite kontrol önlemleri uygulanır. Bu, görsel incelemeyi, boyutsal kontrolleri ve işlevsel testleri içerebilir.
Enjeksiyon Kalıbı için Bakım İpuçları
Kalıbı düzenli olarak temizleyin ve yağlayın:Temiz ve yağlanmış bir kalıp, düzgün ve verimli çalışmayı sağlar. Kir, döküntü ve pas oluşumunu önlemek için uygun temizlik maddeleri ve yağlayıcılar kullanın.
Aşınmış bileşenleri kontrol edin ve değiştirin:Kalıbı düzenli olarak herhangi bir aşınma ve yıpranma belirtisi açısından inceleyin. İtici pimler, kaydırıcılar ve soğutma kanalları gibi alanlara çok dikkat edin. Optimum performans sağlamak için aşınmış veya hasar görmüş bileşenleri değiştirin.
Uygun depolama:Kullanılmadığı zaman enjeksiyon kalıbını kuru ve güvenli bir yerde saklayın. Nemden, tozdan ve olası hasarlardan koruyun. Korozyon veya diğer hasar riskini en aza indirmek için koruyucu kapaklar veya saklama kapları kullanmayı düşünün.
Sıcaklığı izleyin ve kontrol edin:Enjeksiyon kalıpları farklı sıcaklık koşullarında çalışır. Kalıbın sıcaklığını izleyin ve önerilen çalışma aralığında kalmasını sağlayın. Yüksek sıcaklıklar termal strese neden olabilir ve kalıbın genel ömrünü etkileyebilir.
Soğutma sisteminin düzenli bakımı:Herhangi bir tıkanma veya tıkanmayı önlemek için soğutma sistemini düzenli olarak kontrol edin ve temizleyin. Verimli çalışma ve kalıplanmış parçalardaki kusurları önlemek için uygun soğutma çok önemlidir.
Düzenli denetimler yapın:Kalıbı herhangi bir çatlak, talaş veya diğer hasarlara karşı inceleyin. Bu sorunların erken tespit edilmesi ve ele alınması, daha fazla hasarı önleyebilir ve üretim gecikmelerini önleyebilir.
Operatörleri uygun şekilde eğitin: Operatörlere kalıp kullanımı, bakım ve güvenlik prosedürleri konusunda uygun eğitim verin. Bu, herhangi bir kazara hasarın önlenmesine yardımcı olacak ve kalıbın doğru şekilde kullanılmasını sağlayacaktır.
Bir bakım programı geliştirin:Temizleme, yağlama, incelemeler ve bileşen değiştirmeleri içeren bir bakım programı oluşturun. Programa sadık kalın ve gerekli tüm bakım faaliyetlerinin zamanında yapıldığından emin olun.
Deneyimli kalıp tedarikçileriyle çalışın:Kalıp bakımı için uygun rehberlik ve destek sağlayan saygın ve deneyimli kalıp tedarikçileriyle işbirliği yapın. Kullandığınız enjeksiyon kalıbına özel değerli bilgiler ve öneriler sunabilirler.
Belge bakım faaliyetleri:Enjeksiyon kalıbında gerçekleştirilen tüm bakım faaliyetlerinin ayrıntılı bir kaydını tutun. Bu belge, kalıbın performansının izlenmesine, yinelenen sorunların belirlenmesine ve gelecekteki bakımın etkili bir şekilde planlanmasına yardımcı olacaktır.
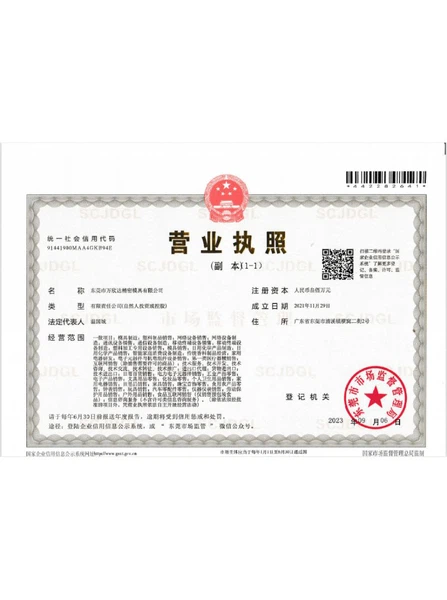
Sertifikalar



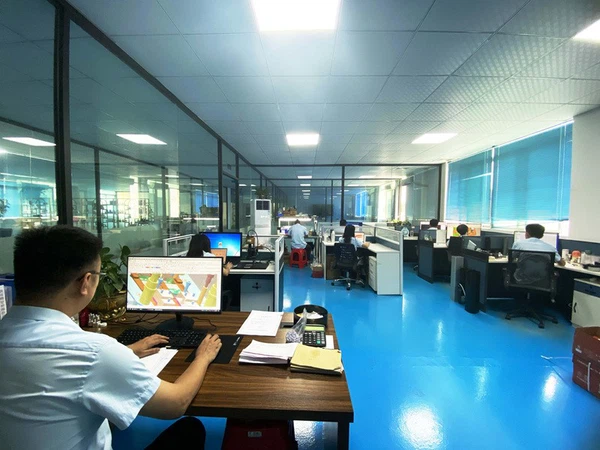
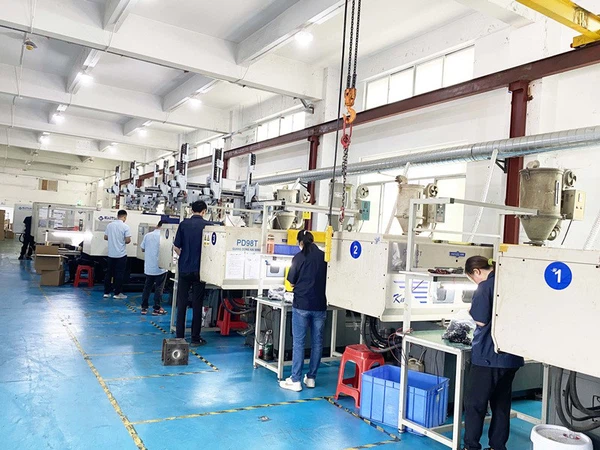
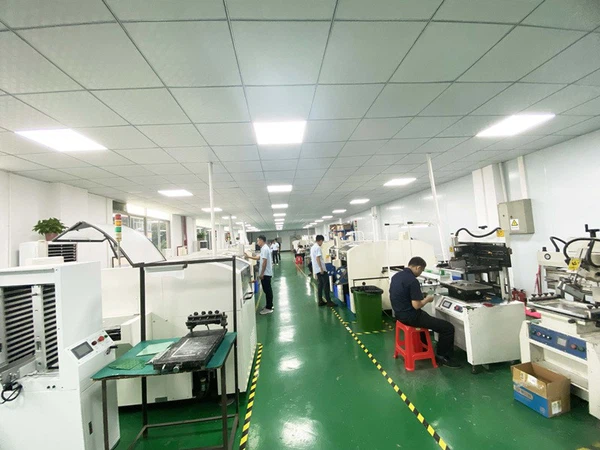
Fabrikamız
Şirketimiz, mühendislik plastik endüstrisinde 15 yılı aşkın teknik uzmanlığa ve zengin üretim, tasarım, araştırma ve geliştirme deneyimine ve teknik yeteneklere sahip, kişiselleştirilmiş kişiselleştirmeyi destekleyen profesyonel bir mühendis ve satış ekibine sahiptir. Verimli üretim ekipmanlarından ve gelişmiş CNC takım tezgahlarından oluşan eksiksiz bir setimiz var.

Sıkça Sorulan Sorular Enjeksiyon Kalıbı
S: Enjeksiyon kalıbı nedir?
S: Enjeksiyon kalıbı nasıl çalışır?
S: Farklı enjeksiyon kalıbı türleri nelerdir?
- Tek boşluklu kalıp: Bu tip kalıp, çevrim başına bir parça üreten bir boşluğa sahiptir.
- Çok boşluklu kalıp: Bu tür kalıp, döngü başına birden fazla parça üreten birden fazla boşluğa sahiptir.
- Sıcak yolluk kalıbı: Bu tip kalıp, plastik malzemeyi kalıp içinde ilerlerken erimiş halde tutmak için ısıtılmış borulardan oluşan bir ağ kullanır.
- Soğuk yolluk kalıbı: Bu tip kalıp, plastik malzemeyi kalıp boşluğuna iletmek için bir soğuk boru sistemi kullanır.
S: Enjeksiyon kalıbı kullanmanın avantajları nelerdir?
- Yüksek üretim oranları: Enjeksiyon kalıplama saatte binlerce parça üretebilir, bu da onu yüksek hacimli üretim için ideal kılar.
- Tutarlı kalite: Enjeksiyon kalıpları, bitmiş ürünün kalitesini artırabilecek tutarlı boyutlara ve toleranslara sahip parçalar üretir.
- Maliyet etkinliği: Enjeksiyon kalıpları, küçük tüketici ürünlerinden büyük endüstriyel bileşenlere kadar geniş bir uygulama yelpazesi için tasarlanabilir ve bu da onları birçok üretim ihtiyacı için uygun maliyetli bir çözüm haline getirir.
S: Enjeksiyon kalıbının oluşturulması ne kadar sürer?
S: Enjeksiyon kalıpları yapmak için hangi malzemeler kullanılıyor?
S: Enjeksiyon kalıbı yapmanın maliyeti ne kadardır?
S: Enjeksiyon kalıbının ömrü ne kadardır?
S: Enjeksiyon kalıpları tamir edilebilir mi?
S: Tek boşluklu kalıp ile çok boşluklu kalıp arasındaki fark nedir?
S: Sıcak yolluk kalıbı nedir?
S: Soğuk yolluk kalıbı nedir?
S: Enjeksiyonla kalıplanmış bir parçanın kalitesi nasıl sağlanır?
S: Enjeksiyon kalıp tasarımında dikkat edilmesi gerekenler nelerdir?
S: Enjeksiyon kalıbının 3 ana parçası nedir?
Bildiğimiz gibi çoğu enjeksiyonlu kalıplama makinesi 3 ana parçadan oluşur: Makinenin Çerçevesi, Enjeksiyon Ünitesi ve Sıkma Ünitesi. Makinenin kontrol sistemi bu enjeksiyon kalıplama makinesi parçalarını bir enjeksiyon makinesine bağlar.
S: Enjeksiyon kalıplama kalıbı için önlemler nelerdir?
Tüm makine işlemlerini ve kontrollerini bulun ve bunlara aşina olduğunuzdan emin olun.
Tüm korumaların takılı, güvenli ve çalışır durumda olduğundan emin olun. Korumalar eksik veya arızalıysa çalıştırmayın.
Kayma/takılma tehlikesi olmadığından emin olmak için çalışma alanlarını ve yürüyüş yollarını kontrol edin.
S: Bir enjeksiyon kalıbı kaç kez kullanılabilir?
S: Enjeksiyon kalıbındaki kapıların amacı nedir?
Kapı nedir? Enjeksiyon kalıplama, erimiş plastik malzemenin, malzemenin bir parça oluşturacak şekilde katılaştığı bir kalıp boşluğuna zorlanmasını içerir. Bu işlem sırasında erimiş plastik, plastiğin kalıp boşluğuna girmesine izin veren bir açıklık olan bir kapıya ulaşana kadar yolluk ve yolluk adı verilen kanallardan geçer.
S: Enjeksiyon kalıbının ömrü ne kadardır?
S: Enjeksiyon kalıplarının havalandırma deliklerine ihtiyacı var mı?
Çin'deki profesyonel enjeksiyon kalıp üreticileri ve tedarikçileriyiz, yüksek kalitede özelleştirilmiş hizmet sağlama konusunda uzmanlaşmışız. Fabrikamızdan Çin'de yapılan toptan ucuz enjeksiyon kalıbına sizi sıcak bir şekilde davet ediyoruz. Teklif için bizimle iletişime geçin.